

- お役立ち記事
- FMEAの優先順位をRPNからAPへ替える理由と手順——掛け算で埋もれる重大リスク
その単価は妥当か。
AI が根拠付きで分析。
相見積の比較も発注も進捗管理も、ひとつの画面に。

FMEAの優先順位をRPNからAPへ替える理由と手順——掛け算で埋もれる重大リスク
この記事のポイント(結論先出し)
FMEA の優先順位を RPN(厳しさ S×発生度 O×検出度 D の掛け算)で決めてきた職場が、アクションプライオリティ(AP)へ移る理由は、RPN が「間違っているから」ではなく、掛け算で 1 つの数に畳むと、重大な故障モードが中位の数字に埋もれることがあるからだ。1〜10 点の評点を掛けると 1,000 通りの組み合わせが 120 種類の数にしかならず、たとえば RPN 120 には S=10 の組み合わせと S=2 の組み合わせが同じ顔で並ぶ。自動車業界の AIAG と VDA は 2019 年に共通の FMEA ハンドブックを出し、AP の方法と表で RPN を置き換えた。移行で大事なのは表を差し替えることより、評価表の版をそろえ、しきい値で切っていた社内規程を書き換え、対策後に再評価して効果を確かめる流れまで作り直すことである。
目次
RPN は何を掛けているのか
RPN(リスク優先数)は、故障モードごとに「影響の厳しさ(S)」「発生度(O)」「検出度(D)」をそれぞれ評点し、その積 S×O×D を総合評価の数として使う方法である。日本信頼性学会誌に載った FMEA の標準化に関する解説は、RPN を「影響の厳しさ(S),故障モードの発生頻度(O)および故障の検出の難しさ(D)の各評点の積」と説明し、この方法は日本で広く流布した FMEA でそれ以前から実施されてきたものだと書いている[4]。同じ解説は、当時の自動車産業の品質マネジメント規格(ISO/TS 16949、その前身の QS 9000)のもとで求められていた設計 FMEA・工程 FMEA が、RPN を用いた定性的な致命度解析を前提にしていたと書いている[4]。
現場で RPN が好まれてきた理由はわかりやすい。評点の基準さえ決めておけば誰でも計算でき、対策の前後で数字が下がれば改善したと言える。安全工学の技術ノートも、RPN は「評点の基準さえ決めておけば,容易に総合化でき,対策による改善効果も総合評点の減少により評価できて,わかりやすい」ので産業界でしばしば使われている、と書いている[5]。この手軽さは今でも価値がある。問題は、手軽さと引き換えに何が見えなくなるかである。
なお、FMEA の手順そのもの(機能の分解、故障モードの洗い出し、原因と影響の整理)はこの記事では扱わない。ここで扱うのは、洗い出した故障モードにどの順で手を打つかを決める部分だけである。
📄 実務で使うなら — 設計段階で不具合をつぶす(全 6 章・無料サンプルあり)
掛け算で畳むと見えなくなる 4 つのこと
1. 1,000 通りの組み合わせが 120 種類の数にしかならない
S・O・D をそれぞれ 1〜10 点で付けると、組み合わせは 10×10×10=1,000 通りある。ところが積をとると、出てくる RPN の値は120 種類しかない(1 から 1,000 までの整数のうち、1〜10 の数 3 つの積で表せるものだけが現れるため。筆者がすべての組み合わせを計算して確かめた)。多いものでは 1 つの値に 24 通りの組み合わせが重なる。RPN 60、72、120 がそれぞれ 24 通りである。
重なり方が問題になる。RPN 120 になる 24 通りには、S=10・O=2・D=6(人命や法規に関わる影響で、発生はまれ、検出はやや難しい)も、S=2・O=6・D=10(ほとんど気づかれない軽い影響で、検出手段がない)も含まれる。どちらも「120」としてワークシートに並び、並べ替えれば隣り合う。数字だけを見ている会議では、この 2 つを区別する材料が残っていない。
2. 厳しさが最大でも、発生度と検出度が低いと小さな数に出る
S=10 の故障モードで、O と D の付け方が 100 通りあるうち、23 通りは RPN が 100 未満になる(同じく全数計算)。たとえば S=10・O=3・D=3 なら RPN は 90 である。一方、S=4・O=6・D=5 は 120 になり、数字の上では前者より先に対策すべきものとして並ぶ。
「RPN が一定の値以上のものから対策する」という社内ルールを置いている職場は多いが、このルールだけで運用すると、しきい値を 11 以上に置く限り、厳しさが最大の項目が対策リストから落ちる組み合わせが必ず存在する。1,000 通りの RPN の中央値は 105 で、仮に 100 以上を「対策要」とすると 1,000 通り中 513 通りが入る。S=10・RPN 90 の項目は、この線の下にあるので「対策要」のリストにそもそも入らない。
3. 評点は「順番」でしかなく、掛け算の意味が薄い
もう 1 つは尺度の問題である。1993 年の安全工学の技術ノートは、評価項目が異なれば同じ評点でも必ずしも等価ではなく、「10 点が 1 点の 10 倍というわけでもない」と指摘している[5]。そのうえで、順序尺度にすぎない等級や評点を比尺度や間隔尺度のように扱って演算すると尺度上の問題が出る、と述べ、RPN 法は本来確率の積であるところを評点の積で置き換え、それを致命度の高い故障モードの抽出や改善効果の評価に使っている点に問題がある、と結論づけている[5]。
実務に置き換えると、「D を 6 から 3 に下げたら RPN が半分になったので、リスクも半分になった」とは言えない、ということである。評点の刻み方は評価表の文言で決まっているだけで、6 点と 3 点の間に 2 倍の関係があるわけではない。対策の効果を RPN の減少率で報告している職場は、この点に注意がいる。
4. 新しい設計では、発生度そのものが当てにならない
O は過去の実績や類似品のデータがあって初めて根拠のある点数になる。日本信頼性学会誌の論文は、事前の知識が十分ではない新製品開発の場合にはトラブルの発生頻度を議論するのが困難な場合がある、と書いている[6]。同じ論文は、2009〜2011 年に製品評価技術基盤機構(NITE)に報告された製品に起因する事故を事故原因区分ごとに集計し、重大事故の 30% 程度が、想定すべき不具合の漏れや発生頻度の見込みの誤りなどによる設計不良で発生していることを示している[6]。
掛け算の RPN では、O を低く見込めば S がどれだけ高くても総合点は下がる。いちばん不確かな評点が、優先順位をいちばん大きく動かしうることになる。試作の台数が少ない段階で「試作で 1 件も出なかったから O は低い」と付ける場面は多いが、少数の試作で言える範囲には限りがある。何台で何が言えるかは、試作 10 台で不具合 0 件なら不良率は何%以下と言えるかで計算して示している。
| S・O・D の組み合わせ | RPN | RPN の大きい順に並べたときの扱い | 厳しさを先に見たときに問うべきこと |
|---|---|---|---|
| S=10・O=2・D=6 | 120 | 下の 2 行と同順位 | 安全・法規に関わる影響。発生を抑える手段は設計で打てているか |
| S=4・O=6・D=5 | 120 | 同順位 | 影響は中程度。発生が多いので工程側の管理で抑えられるか |
| S=2・O=6・D=10 | 120 | 同順位 | 影響は軽い。検出手段がないこと自体は問題か |
| S=10・O=3・D=3 | 90 | 上の 3 行より後 | 厳しさは最大。O=3 の根拠は実績か、見込みか |
| S=10・O=1・D=9 | 90 | 同じく後回し | 発生しない根拠が設計で担保されているか。出たら見つけられない |
| 1〜10 点の S・O・D を全数計算した結果 | 値 |
|---|---|
| 組み合わせの数 | 1,000 通り |
| 現れる RPN の値の種類 | 120 種類 |
| 1 つの値に重なる組み合わせの最多 | 24 通り(RPN 60・72・120) |
| RPN の中央値 | 105 |
| RPN が 100 以上になる組み合わせ | 513 通り |
| S=10 のうち RPN が 100 未満になる組み合わせ | 100 通り中 23 通り |
AP は何が違うのか
AIAG(米国の自動車産業の団体)と VDA(ドイツ自動車工業会)は、それぞれ別に出していた FMEA のマニュアルを 1 冊にまとめ、2019 年 6 月に「AIAG & VDA FMEA Handbook」第 1 版として発行した[2]。AIAG の告知は、主な変更点として 7 ステップの進め方のほかに、厳しさ・発生度・検出度の評価表を全面的に改訂したこと、そしてRPN を置き換えるアクションプライオリティ(AP)の方法と表を挙げている[2]。同じ告知は、新しい手順がリスクを下げるための処置を特定して優先度を付けるのに役立ち、その際に厳しさ・発生度・検出度を個別に、そして組み合わせで考慮する、と説明している[2]。
VDA の品質マネジメントセンター(VDA QMC)が発行前に出した解説資料も同じことを書いている。7 ステップのうち第 5 ステップ「リスク分析」で AP を決めること、主な変更点として評価表の改訂と並んで「AP が RPN(ドイツ語で RPZ)を置き換える」ことが明記されている[3]。さらに工程 FMEA では、厳しさを自社工場への影響、納入先工場への影響(わかる場合)、最終使用者への影響(わかる場合)に広げて評価することが変更点として挙がっている[3]。
違いを一言で言えば、3 つの評点を 1 つの数に掛け合わせないことである。AP では、S・O・D の組み合わせごとに対策の優先度を高(H)・中(M)・低(L)のどれにするかを定めた表を引く。掛け算ではないので、前の節で見た「S=10 と S=2 が同じ 120 になる」ことは起きない。組み合わせごとに優先度を決めてあるから、厳しさの高い組み合わせを数字の上で薄めずに扱える。
ただし、AP も 1,000 通りの組み合わせを H・M・L の 3 段に畳む方法である。組み合わせごとに H・M・L が決まる表なので、厳しさが高いというだけでは H と決まらない。前の節の表に挙げた S=10・RPN 90 の 2 例がどう区分されるかも、手元の表で確かめてから判断する。AP に移ることで変わるのは「厳しさを先に置いて組み合わせごとに判断する」ことであって、厳しさの高いものを一律に上げることではない。
注意したいのは、AP の表の中身(どの組み合わせが H になるか)はハンドブック本体に載っており、本体は有料だという点である。インターネット上には表を写したと称する資料が多数あるが、版や写し間違いを確かめようがない。自社で運用するときは、ハンドブックの原本か、顧客から支給された表を正とすること。この記事でも閾値の具体的な値は書かない。
RPN が規格から消えたわけではない
AP への移行は自動車業界の話であり、FMEA 全体で RPN が使えなくなったわけではない。国際規格 IEC 60812 の第 3 版(2018 年)を翻訳した JIS C 5750-4-3:2021 は、序文で、故障モードは重要性に従って優先順位付けしてもよく、その優先順位付けは厳しさの格付けだけに基づくか、これを重要性の他の尺度と組み合わせることが可能だと書いている[1]。附属書 B(参考)「致命度解析法」の目次には、マトリックスやプロットを用いる方法と並んで「リスク優先数を用いた致命度の割当て」が項目として立っている[1]。
つまり、厳しさを先に見る方法も、掛け算の RPN も、規格の上ではどちらも優先順位付けのやり方の 1 つとして扱われている。自動車の顧客から AIAG & VDA のハンドブックに沿った FMEA を求められているなら AP に移る必要があるが、そうでない製品で RPN を使い続けること自体が規格違反になるわけではない。移るかどうかを決めるのは、顧客の要求と、自社の RPN 運用で重大な項目が埋もれていないかの 2 点である。
移る前に決めておくこと
顧客がどの版を求めているか
最初に確かめるのは、取引先がどの FMEA の手引きを前提にしているかである。VDA QMC の解説は、欧州と北米の完成車メーカーに納めるサプライヤーは VDA と AIAG の FMEA ハンドブックに基づいて評価する義務を負い、これが製品開発や改善を複雑にしてきた、と背景を説明している[3]。統合版はこの二重対応を解消するためのものだが、顧客ごとに移行の時期や独自の要求(顧客固有の評価表)が残っている場合がある。調達・品質保証の担当者は、顧客の品質要求書や供給者マニュアルで「FMEA の手引き」「優先順位付けの方法」の記載を確認し、社内の FMEA 規程と照らしておく。
評価表をどれに合わせるか
AIAG と VDA は、評価表の改訂と AP の導入を同じ版の変更点として挙げている[2][3]。そのため、古い評価表で付けた点数のまま新しい AP の表を引くと、点数の意味と表の前提がずれるおそれがある。AP の表だけ差し替えて評価表は据え置くという移行は、見た目は新しくなっても中身の整合がとれない。評価表と AP の表は同じ版でそろえる。
社内の「しきい値ルール」をどうするか
「RPN が一定値以上なら対策必須」「対策後は RPN を一定値未満にする」といった社内ルールは、AP に移ると根拠を失う。書き換えずに残すと、ワークシートには AP 欄があるのに会議では RPN で判断する、という二重運用になりやすい。AP で H になった項目の扱い(誰が承認するか、対策を打たずに残す場合の理由の書き方)と、M・L の扱いを規程として決め直す。L を「対策不要」と読むのは言い過ぎで、あくまで優先度の低さである。扱いを決めずに運用を始めると、L の項目が永久に放置される。
RPN から AP へ移る手順
以下は、既存の FMEA 資産を抱えたまま移行するときの進め方である。
- 顧客の要求と、社内の FMEA 規程の現状(評価表の版、しきい値ルール、承認の流れ)を棚卸しする
- S・O・D の評価表を、採用する手引きの版にそろえる。工程 FMEA では、厳しさを自社工場・納入先・最終使用者のどこへの影響で見るかも決める
- 移行対象を決める。新規案件から始めるのか、量産中の製品の FMEA も付け直すのかを決め、全件を一度に付け直そうとしない
- 対象の FMEA で、評点を新しい評価表で付け直してから AP を引く。旧評点に AP だけ引き当てない
- RPN で並べた順位と AP の結果を突き合わせ、RPN では下位だったのに AP で H になった項目を洗い出す。移行でいちばん価値があるのはこのリストである
- H の項目について、対策・担当・期限を決める。対策を打たない判断をする場合はその理由を記録する
- 対策を実施したら点数を付け直し、AP を再評価する。VDA QMC の解説は、第 6 ステップ「最適化」に措置の実施と文書化(有効性の確認を含む)を含めている[3]
- 社内規程のしきい値ルールを廃止または書き換え、会議資料の並べ替えの基準を AP に替える
手順 5 で出てきたリストは、そのまま社内教育の教材になる。自社の FMEA から出てきた「RPN では下位に並んでいたが、AP では H になった」項目を、S・O・D の点数ごと示すほうが、AP の考え方を説明する資料よりもずっと伝わる。あわせて、厳しさが高いのに AP で H にならなかった項目があれば、それも並べておくと、AP が厳しさだけで決まるわけではないことが伝わる。
手順 6 で決めた対策のうち、工程で管理するもの(検査の追加、条件の監視、ポカヨケなど)は、工程の管理計画に落とさないと現場では実行されない。工程 FMEA で決めた対策を管理項目・測定方法・頻度・異常時の処置に対応させる方法は、工程 FMEA の対策をコントロールプランに落とす手順で扱っている。
移行でつまずきやすいところ
RPN の数字を下げることが目的になっていた
RPN で運用していた職場では、D を下げる(検査を足す)対策が選ばれやすい。検査を追加すれば D の評点が下がり、掛け算の RPN は確実に小さくなるからである。しかし検査は故障モードの発生そのものを減らさない。AP に移ったあとも同じ癖が残っていると、「検査を足したので L になった」という報告が増えるだけになる。対策を議論するときは、発生を防ぐ対策(設計・工程の変更)と、出たものを見つける対策(検査)を分けて書くようにしておくと、どちらを打ったのかが後から読める。
O の根拠が書かれていない
AP でも O の評点は使う。新規設計で O を低く付けたときの根拠(類似品の市場実績、試作・評価の結果、設計上の安全率)がワークシートに残っていないと、後から評点の妥当性を検証できない。O の根拠欄を設けるだけでも、「見込みで付けた O」がどれかわかるようになる。
評点を付け直すたびに議論が振り出しに戻る
改訂された評価表で点数を付け直すと、以前の点数と食い違う項目が必ず出る。そのたびに「前はこうだった」と議論が戻ると移行が進まない。付け直しの前に、旧評価表と新評価表の文言を並べた対応表を用意しておき、判断が分かれたら新評価表の文言で決める、というルールを先に合意しておく。
変更点と過去の不具合が評点に反映されていない
O や D の評点は、材料・工法・仕入先の変更や、過去に同種の製品で起きた不具合の情報で変わる。変更点を FMEA の議論にどう持ち込むかは変化点管理を DRBFM の議論につなぐ方法で、過去のトラブル事例をレビューで引ける形にしておく方法は過去トラをデザインレビューで使える形にする方法で扱っている。どちらも、評点の根拠を強くするための入力である。
よくある質問
移行後も RPN の列を残してよいか
社内で比較や教育に使う目的で RPN を参考値として残すこと自体は、運用上の判断である。ただし、残すなら優先順位の判断に使うのは AP だけと規程で明記する。両方の列が並んでいると、会議では見慣れた RPN のほうが使われやすい。顧客に提出する FMEA の様式が決まっている場合は、その様式に従う。
自動車向けではない製品でも AP に移るべきか
前に見たとおり、JIS C 5750-4-3 は優先順位付けの方法として厳しさだけに基づく方法も、他の尺度と組み合わせる方法も認めている[1]。移るかどうかは、自社の RPN 運用で「厳しさの高い項目が後回しになっていないか」を確かめてから決めればよい。確かめ方は簡単で、既存の FMEA から S が 9 以上の行だけを抜き出し、RPN の順位で何番目にいるかを見る。下位に沈んでいる行が多ければ、AP でなくても「厳しさを先に見る」ルールを足す価値がある。
FMEA と FMECA は何が違うのか
JIS C 5750-4-3 は、故障モードに優先順位付けがなされた場合、そのプロセスは故障モード・影響及び致命度解析(FMECA)と呼ばれる、としている[1]。日本信頼性学会誌の解説も、RPN を用いる方法について、国際的には致命度解析(CA)が行われる様式を FMECA と呼ぶ方向付けがなされた、と書いている[4]。日本の現場では、評点を付けて優先順位を決めるところまで含めて「FMEA」と呼ぶことが多く、呼び方の違いで中身が変わるわけではない。
AP で H が多すぎて手が回らない
H が大量に出るのは、評価表の付け方がそろっていないか、O を保守的に付けすぎている場合が多い。まず H の項目の O の根拠を確かめ、見込みで高く付けているものは根拠を補ってから付け直す。このとき見直すのは高く付けた O だけではない。同じように根拠が薄いまま低く付けた O があれば、そちらも同時に付け直す。H の件数を減らすことが目的ではない。それでも H が残るなら、それは手を打つべき項目が実際に多いということであり、優先順位付けの方法の問題ではない。
まとめ
RPN は、評点を掛け合わせるだけで総合点が出る手軽な方法として長く使われてきた。しかし 1,000 通りの組み合わせが 120 種類の数に畳まれ、厳しさが最大の故障モードが中位の数字に埋もれることがある。評点は順序でしかないため、掛け算の結果の大小や減少率を額面どおりに読むこともできない。AIAG と VDA が 2019 年の共通ハンドブックで RPN を AP に置き換えたのは、S・O・D を個別に、組み合わせとして見るためである。
移行は表の差し替えでは終わらない。顧客の要求を確かめ、評価表の版をそろえ、しきい値で切っていた社内規程を書き換え、RPN では下位だったのに AP で H になった項目を洗い出し、対策後に再評価する。この一連の流れを作り直したときに、優先順位付けの方法を替えた意味が出る。
出典・参考資料
- JIS C 5750-4-3:2021 ディペンダビリティマネジメント―第 4-3 部:システム信頼性のための解析技法―故障モード・影響解析(FMEA 及び FMECA)(無料プレビュー)(日本規格協会/2021 年 8 月 20 日改正)
- It’s Here…Claim Your Copy of the New AIAG & VDA FMEA Handbook Today!(AIAG/2019 年 6 月 3 日)
- AIAG- und VDA-FMEA-Handbuch: Der neue Standard zur Risikoanalyse in der automobilen Lieferkette(White Paper)(VDA QMC/2019 年・ハンドブック発行前)
- FMEA 技法の標準化について(益田昭彦/日本信頼性学会誌 Vol.32 No.4・2010 年)
- FMEA の RPN 評点法に関する一試案(塩見弘/安全工学 Vol.32 No.1・1993 年)
- トラブル予測表を用いた故障モード予測手法と信頼性・安全性の作り込み評価指標の提案(山﨑雄大・横川慎二・鈴木和幸/日本信頼性学会誌 Vol.38 No.4・2016 年)
FMEA の優先順位付けを、社内で教えられる形に
この記事で扱った優先順位付け(AP を含む)と、工程 FMEA の進め方・故障モードの洗い出し方を、演習・解答・修了確認テストつきで社内で教えられる形にまとめた研修テキストです。DRBFM やデザインレビュー、試作台数が少ないときの設計評価まで同じ 1 冊で扱い、DRBFM ワークシートと工程 FMEA シートの様式が付いています。
この記事の理解を深める
無料ホワイトペーパーをプレゼント
製造業の現場で使える実務資料(PDF)を無料でお届けします。"こんな資料が届きます" ↓ 下のボタンからどうぞ。
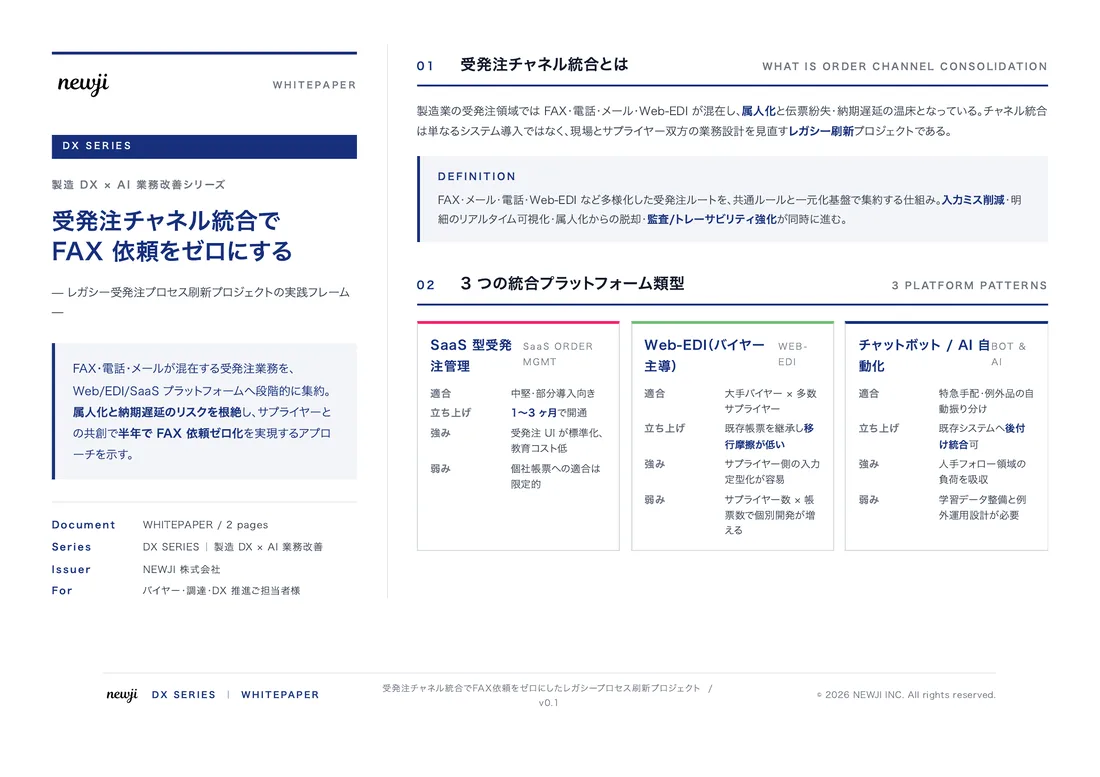
FREE DOCUMENT — サービス資料(PDF・無料)
見積依頼から比較まで、
ひとつの画面にまとめる方法
Newji one は、製造業の調達・受発注に特化したクラウド/AIエージェント。見積依頼・発注書作成・進捗管理・承認をひとつの画面に集約し、AIが比較と異常検知を担当。最後の「GO」だけ人が押す仕組みです。
▶ 見積依頼から比較までをひとつの画面にまとめる方法を、資料で見る(PDF・無料)
- 見積〜発注〜納期を一元管理。催促・転記のムダをゼロに
- AIが相見積もり比較と異常検知。あなたは判断だけに集中
- 取引先は「招待」で完全無料。自社コストだけで取引先ごとデジタル化
※ 取引先から招待された企業様は完全無料でご利用いただけます
 調達購買アウトソーシング
 OEM/ODM 生産委託
 NEWJI DX
 受発注AIエージェント